
چگونه TPE را برای قالبریزی تزریقی انتخاب کنیم: عوامل کلیدی، انتخاب مواد و ملاحظات فرآورشی
در پست قبلیام، به صورت مراحلی توضیح دادمTPE واقعاً چیستاست وچرا مانند پلاستیک ذوب و باز شکل میدهدبه جای اینکه مانند لاستیک درمان شود. آن سؤال پاسخ میدهد که TPE چیست. اما پاسخ نمیدهد که چگونه باید نوع مناسب را انتخاب کرد، زمانی که قطعه باید از قالب واقعی، در خط تولید واقعی و با مهلت واقعی عبور کند.
انتخاب TPE برای قالبگیری تزریقی با توجه به کار قطعه شروع میشود، نه با دادهنامه مواد. سختی، جریان و رفتار حرارتی را با قالب، چرخه و شرایط استفاده هماهنگ کنید. اگر این هماهنگی را درست انجام دهید، قطعه به صورت ثابت، محکم و آماده برای مرحله بعد خواهد بود.
آن ایده، مطابقت مواد با کار، پشت هر انتخابی است که در زیر به آن میپردازم. همچنین توضیح میدهد چرا دو محصول که از «همان» نوع TPE ساخته شدهاند، پس از خروج از قالب، عملکرد بسیار متفاوتی دارند.
چرا TPE مادهای ترجیحدادهشده برای کاربردهای قالبگیری تزریقی است؟
یک قطعه پلاستیکی سخت در معرض انعطافهای مکرر شکسته میشود. یک قطعه لاستیکی سفتشده نیازمند مرحله جداگانهای برای سفتشدن است و به راحتی دوباره خرد نمیشود. هیچکدام از اینها به هر طرحی که روی میز کار من وجود دارد، مناسب نیست.
TPE برای قالبگیری تزریقی ترجیح داده میشود زیرا روی تجهیزات استاندارد ترموپلاستیکی کار میکند، مرحله وولکانیزاسیون را از بین میبرد و به یک TPE نرم اجازه میدهد که در یک چرخه مستقیماً به یک پلاستیک سخت متصل شود. این موضوع باعث کاهش زمان چرخه، کاهش مراحل مونتاژ ثانویه و امکان بازگشت خردهها به فرآیند به جای سطل زباله میشود.
بیشتر کارخانههای پلاستیکی از قبل دارای تجهیزات قالبگیری سرپوشیده هستند. یک ماده TPE که بر روی همان تجهیزات کار میکند، نیاز به یک دستگاه فشار رزین جداگانه یا اجاق درمان ندارد.قالبگیری دو مرحلهاییک فروشگاه را اجازه میدهد تا در یک چرخه واحد، یک دستگیره نرم TPE را به یک دسته سفت متصل کند، به جای اینکه بعداً دو قطعه را به صورت دستی مونتاژ کند. این یکی از دلایل مهم است که تیمهای داخلی خودروسازی به دنبال TPE برای پلاستیکهای پایه و دستگیرهها هستند: تعداد کمتر قطعه، تعداد کمتر اتصالگذار، و جاهای کمتر برای شکستن قطعه. بازپردازش نیز مهم است. اگر نوع مواد و روش تولید اجازه بدهد، قسمتهای باقیمانده و قطعات ردشده معمولاً میتوانند به قفسه مجدد بروند، که هزینه مواد برای هر قطعه را کاهش میدهد. در Yudahang، این معمولاً اولین سوالی است که از مشتری میپرسم: آیا طراحی شما واقعاً نیازمند دو قطعه جداگانه است، یا TPE به شما امکان میدهد که آن را به صورت یک قطعه قالبگیری کنید؟
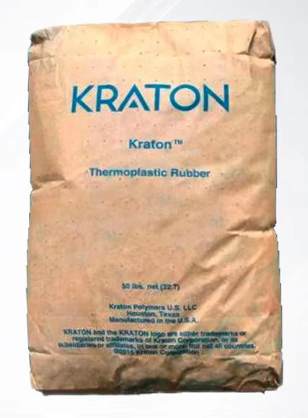
چه ویژگیهایی را باید هنگام انتخاب تپههای TPE برای قالبگیری نفوذی در نظر بگیرید؟
تنها سختی تقریباً هیچ اطلاعی در مورد رفتار یک پرل TPE بعد از ورود به قالب شما نمیدهد.
هنگام انتخاب گرانولهای TPE، سختی، نرخ جریان ذوب، استحکام کششی و پارگی، مقدار فشرده شدن و سازگاری چسبندگی با زمینه خود را بررسی کنید. هر یک از این ویژگیها به یک نوع شکست مختلف منجر میشود؛ بنابراین، غفلت از یکی از آنها معمولاً در آینده به صورت یک دعوای تضمینی ظاهر میشود، نه به عنوان یک نتیجه آزمایشگاهی.
من این ویژگیها را به سه دسته تقسیم میکنم: حس، جریان و مناسب بودن. حس شامل سختی و انعطافپذیری است که تعیینکننده نحوه عملکرد قطعه در دست یا زیر پایهبندی است. جریان شاملنرخ جریان ذوب شدهو چسبندگی، که تعیین میکنند که آیا پیلِت یک دیواره نازک یا یک رانر طولانی را بدون شاتهای کوتاه پر میکند. پوششها شامل اتصال، مقاومت شیمیایی ومیزان فشردگیکه تعیین میکند آیا قطعه پس از چندین ماه در میدان عملیاتی همچنان کار میکند، نه فقط بعد از خروج از قالب. در ادامه نحوه تقسیمبندی معمول من برای مشتری آورده شده است:
| املاک | چه چیزی به شما میگوید | چرا مهم است |
|---|---|---|
| سختی (شور A/D) | احساس نرمی و گرفت | مطابق با ارگونومی و فشار پایینکنندهٔ مهرهها است |
| نرخ جریان ذوب شده | چقدر آسان است که قالب را پر میکند | از شلیکهای کوتاه و خطوط جوش جلوگیری میکند |
| جمعبندی فشردهشدن | بازیابی پس از بار مداوم | به گذشت زمان، مهرهها و جایگیرها را محکم نگه میدارد |
| سازگاری پیوند | چسبندگی به زمینه سخت | مشخص میکند که آیا فرآیند اضافهسازی پلاستیک روی قطعهای واقعاً مقاوم است یا خیر |
فرآیند ریختهگری تزریق TPE چگونه بر کیفیت محصول تأثیر میگذارد؟
دو فروشگاه میتوانند از یک درجه دقیق TPE استفاده کنند و هنوز هم با دو قطعه بسیار متفاوت جدا شوند.
فرآیند قالبگیری تزریقی باعث تأثیر بر کیفیت محصول TPE از طریق دمای ذوب، سرعت تزریق، فشار پرکردن و زمان خنککردن میشود. اگر این عوامل نادرست تنظیم شوند، حتی یک درجه مناسب انتخاب شده از TPE نیز میتواند در محل دریچه تغییر شکل، غرقشدن یا شکستن بهوجود بیاید.
دمای ذوبی که بسیار پایین باشد، باعث میشود مواد به اندازه کافی پلاستیکی نشوند؛ بنابراین پرکردن ضعیفی دارد و خطوط جریان روی سطح مشاهده میشود. اگر دمای ذوب بسیار بالا باشد، مواد میتواند تخریب شود و مقاومت در برابر پاره شدن را در همان مناطقی که قطعه به آن بیشتر نیاز دارد، کاهش دهد. سرعت افزایش فشار داخل قالب نحوه پرکردن جلوی ذوب در حفره را تحت تأثیر قرار میدهد؛ اگر بسیار سریع باشد، میتواند هوای گیر کرده و در نزدیکی منافذ سوختنهایی به جا بگذارد. فشار و زمان پرکردن بعد از خنک شدن قطعه، علامات غرقشدن و ثبات ابعاد را کنترل میکند. زمان خنککردن اغلب اولین چیزی است که یک کارخانه برای کوتاه کردن زمان چرخه کوتاه میکند، اما قطعهای که زیاد زود از قالب خارج شود، هنوز هم میتواند پس از خارج شدن از قالب منحنی شود. من قالب و فرآیند را بخشی از تصمیمگیری در مورد مواد میدانم، نه مرحلهای جداگانه که پس از آن اتفاق میافتد. حتی اگر یک نوع عالی از TPE در یک فرآیند ضعیف اجرا شود، هنوز هم به شما قطعهای ضعیف میدهد.
مشکلات رایج در قالبسازی تزریقی TPE چیست و چگونه میتوان آنها را حل کرد؟
شاتهای کوتاه، فلش و علامتهای غرق شده در هر خط تولید TPE به صورتی از آنها ظاهر میشوند.
مشترکقالبریزی تزریقی TPEمشکلات شامل شلیکهای کوتاه، فلش، علامات غرقشدن و پیوند ضعیف در قطعات رویپوشیده میشود. بیشتر این مشکلات به عدم تطبیق جریان ذوب، دمای نادرست قالب یا زیرساختی که از ابتدا برای چسبندگی آزمایش نشده است، منجر میشود.
شاتهای کوتاه معمولاً به معنای این است که نرخ جریان ذوب برای ضخامت دیواره بسیار پایین است، یا سرعت و فشار تزریق برای آن هندسه بسیار محافظهکارانه تنظیم شدهاند. فلش نشاندهندهٔ قالبی است که برای چسبندگی مواد در آن دما به اندازهٔ کافی محکم نیست. علامتهای غرقشدن به فشار پرکردن ضعیف یا قسمتهای دیوارهای با ضخامت زیاد که به طور یکنواخت خنک نمیشوند، برمیگردد. شکستهای پیوند در قطعات رویپوشیدهشدهترین مشکل است: انرژی سطح زیرلایه، دمای قالب و انتخاب نادرست خانوادهٔ شیمیایی TPE همه میتوانند باعث شوند که یک چسب نرم از پایهای سخت جدا شود. در روش حل مشکلات خودم، قبل از اینکه فقط به یکی از آنها سرزنش کنم، مواد و روش را با هم بررسی میکنم. بیشتر مواقع، راهحل کوچکتر از یک تغییر کامل مواد است. یک تعدیل دمای قالب یا افزایش کوچک زمان پرکردن مشکلات بیشتری را حل میکند تا آنچه مردم انتظار دارند.
نتیجهگیری
انتخاب درستتیپیایبرای قالبسازی تزریقی هرگز یک تصمیم واحد نیست. این به معنای مطابقت ویژگیهای مواد، طراحی قالب و پارامترهای فرآیند با کار واقعی قطعه است، از اولین شات در خط تولید تا سالها خدمت در زمینه کار.
منابع
- اوسلوالد، ت. ای.، و تورنگ، ل.-س. (ویراستاران).کتابچه روشهای قالبگیری تزریقی، چاپ سوم. انتشارات هانسر، 2008.
- درابنی، ج. گ.کتابچهی الاستومرهای ترموپلاستیکی، چاپ دوم. السیویر، ۲۰۱۴.
- هولدِن، گ.، کریچلدلف، ه. ر. و قورک، ر. پ. (ویراستاران).الاستیکهای ترموپلاستیکی، چاپ سوم. انتشارات هانسر، ۲۰۰۴.
- بهومیک، آ. ک.، و استیفنز، ه. ل. (ویراستاران).کتابچهی الاستومرها، چاپ دوم. انتشارات CRC، 2000.
- استن اینترنشنال.ASTM D395-18: روشهای آزمایش استاندارد برای خواص لاستیک — تغییر شکل فشردهشده.
- روزاتو، د. وی.، و روزاتو، م. گ.کتابچه روشهای قالبگیری تزریقی. اسپرینگر، ۲۰۰۰.